


A Welding SPA-H Corten Steel (JIS G 3125 szabvány) egyetlen kulcsfontosságú célból áll: annak biztosítása, hogy a hegesztési kötések megfeleljenek az alapanyag időjárásállóságának és mechanikai szilárdságának. A megfelelő hegesztőanyagok jelentik a tartós hegesztések alapját,-ezért melyik működik a legjobban? Az alábbiakban egy tömör,{4}}alkalmazásközpontú útmutató található a fogyóeszközök és a gyakori hegesztési módszerek összehangolásához, valamint a tengerentúli projektekhez kapcsolódó kritikus kiválasztási és beszerzési tippek.

1. Hegesztési módszer és fogyóeszközök illesztése (leggyakoribb forgatókönyvek)
A fogyóeszközök kiválasztása a hegesztési módszertől függ, mivel a különböző folyamatok testreszabott ötvözet-összetételeket igényelnek a hegesztési varrat tartósságának megőrzéséhez. Íme a legmegbízhatóbb párosítás a tengerentúli projektforgatókönyvekhez:
1. forgatókönyv: MIG/MAG hegesztés (nagy hatékonyságú{1}}nagyméretű projektekhez)
Javasolt fogyóeszköz: ER50-GNiCuCr tömör huzal
Az ötvözet előnye: Ni-t (0,20-0,40%), Cu-t (0,20-0,40%) és Cr-t (0,40-0,65%)- tartalmaz, amelyek megfelelnek az SPA-H Ni-tel megnövelt összetételének, így korrózióálló rozsdaréteget képeznek az alapanyaggal.
Gyakorlati alkalmazás: Ideális vékony és közepes -nagyságú SPA-H (3-12 mm) hegesztéséhez olyan projektekben, mint a part menti acélszerkezetek vagy tengeri alkatrészek. Biztosítja az ívstabilitást és az egyenletes varratperemképződést.
2. forgatókönyv: SMAW (pálcás hegesztés, sokoldalú helyszíni munkához)
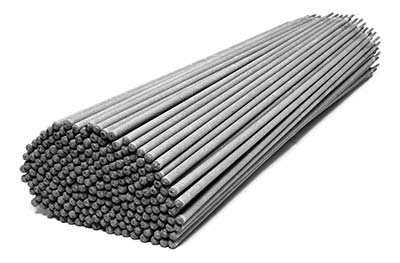
Javasolt fogyóeszköz: E7018-G időjárásálló, borított elektróda
Az ötvözet előnye: Az elektródabevonat kiegészítő Cu és Cr elemeket tartalmaz, amelyek a hegesztés során felszabadulnak, hogy kompenzálják az ötvözet veszteségét a hegesztőmedencében. 345 MPa vagy annál nagyobb hegesztési folyáshatárt biztosít, amely megfelel az SPA-H alapanyagának.
Gyakorlati alkalmazás: Alkalmas vastag-gauge SPA-H (nagyobb vagy egyenlő 8 mm-es) és helyszíni hegesztéshez (pl. hídkarbantartás, kikötői létesítmények telepítése), ahol MIG-berendezés nem áll rendelkezésre. Erős ellenállást biztosít a légköri korrózióval szemben.
3. forgatókönyv: GTAW (TIG-hegesztés, precíziós vékony lemezekhez/dekoratív hegesztéshez)
Javasolt fogyóeszköz: ER50-GNiCuCr TIG töltőhuzal
Legfontosabb előny: Az ötvözet összetétele megegyezik a MIG huzaléval, ultra-alacsony szennyeződéstartalommal. Minimálisra csökkenti a hőbevitelt a hegesztés során, elkerülve a szemcsésedést
durvulás a hegesztési hővel -érintett zónában-, amely kritikus a vékony SPA-H rugalmasságának és korrózióállóságának megőrzéséhez (kevesebb, mint 6 mm).
Gyakorlati alkalmazás: precíziós alkatrészekhez, például dekoratív építészeti elemekhez vagy vékony{0}}falú tengeri csővezetékekhez használják, ahol a hegesztési varrat megjelenése és minősége a legfontosabb.
2. Kritikus kiválasztási alapelvek a tartós hegesztésekhez
Első az ötvözet-kompatibilitás: Kerülje a szabványos szénacél fogyóeszközöket (pl. ER70S-6, E6013). Ni-, réz- és krómhiányuk miatt a hegesztések korróziós gyenge ponttá válnak, ami idő előtti rozsdásodáshoz vezet – különösen tengeri vagy ipari környezetben.
Időjárásállósági tanúsítvány: Válassza ki a nemzetközi szabványoknak megfelelő fogyóeszközöket (pl. AWS A5.18 MIG vezetékhez, AWS A5.5 SMAW elektródákhoz). Kérjen gyártói vizsgálati jelentéseket, hogy megbizonyosodjon arról, hogy a hegesztési korrózió mértéke megfelel-e az SPA-H szabványnak.
Környezeti alkalmazkodás: Tengeri tengeri projektekhez válasszon valamivel magasabb Ni-tartalmú fogyóeszközöket (pl. ER50-GNiCuCr 0,30%-nál nagyobb vagy azzal egyenlő nikkel), hogy növelje a sópermettel és a Cl⁻ erózióval szembeni ellenállást.
Tippek tengerentúli beszerzéshez és alkalmazáshoz
Határozza meg a fogyóeszközökkel kapcsolatos követelményeket a szerződésekben: Világosan tüntesse fel az „ER50-GNiCuCr for MIG/GTAW” vagy „E7018-G for SMAW” feliratot, és megköveteli a SPA-H Corten Steel kompatibilitást. Adjon hozzá záradékokat a malomvizsgálati jelentéseken (MTR) keresztül történő minőségellenőrzéshez.
Tárolás és kezelés: A fedett elektródákat száraz, nedvességálló{0}}raktárban tárolja (relatív páratartalom legfeljebb 60%), és szárítás után hővédő tartályban (100-150 fok) tárolja őket, hogy elkerülje a bevonat nedvességfelvételét.
Hegesztési paraméterek illesztése: Használjon alacsony hőbevitelt (1,2-1,8 kJ/mm MIG, 1,5-2,5 kJ/mm SMAW esetén), hogy csökkentse az ötvözet égési veszteségét és biztosítsa a hegesztés tartósságát.

Összefoglalva, a SPA{0}}H legjobb hegesztőanyagai az ER50-GNiCuCr (MIG/GTAW) és az E7018{5}}G (SMAW). Az ötvözet-kompatibilitás és az időjárásállósági tanúsítvány előtérbe helyezése biztosítja, hogy a hegesztési kötések megfeleljenek az SPA-H tartósságának, kielégítve a tengerentúli projektek hosszú távú teljesítményigényeit.


